绝缘、应力释放与整机封装
绝缘防止不应相连的导体接触;应力释放让焊点、端子和PCB不承担线束重量与外力;固定则约束部件在振动、转动和碰撞中的运动。三者目的不同,不能用一团胶同时代替。
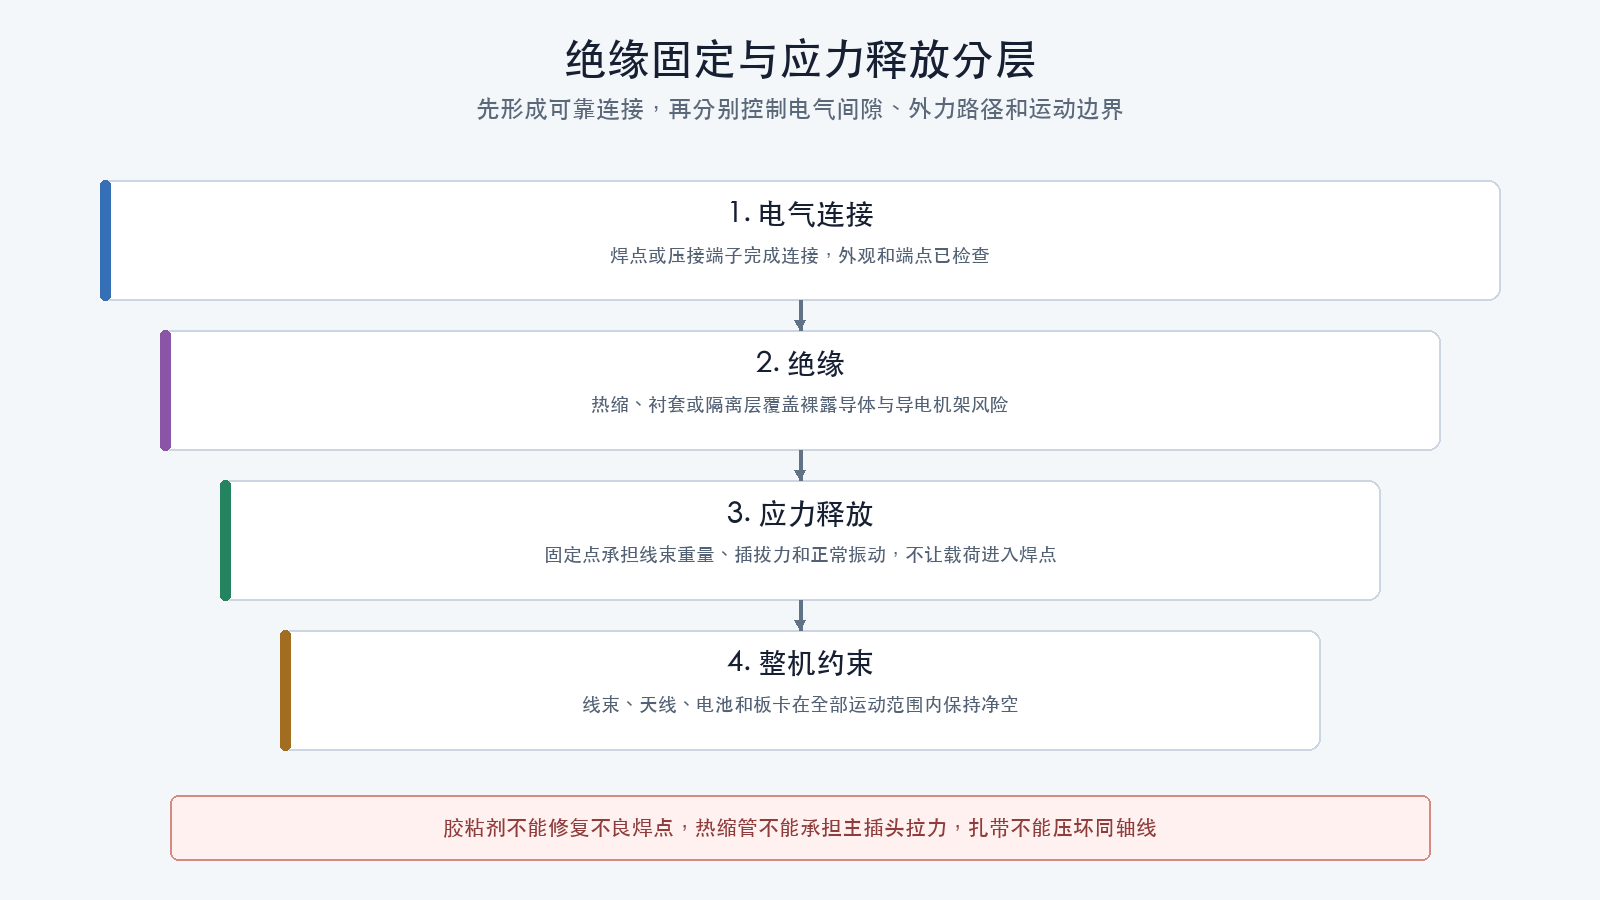
进入本篇前,断电电气检查必须通过。焊接时必须套入的热缩管可以在单个焊点完成目视和清洁后局部收缩,但不得在正式断电检查前用胶、编织套、灌封或顶板遮蔽整个连接区域。
先保留可检查性
在任何不可逆覆盖和安装顶板前,确认已经完成并保存:
- 焊点近照;
- 连接器针脚照片;
- 线束起点和终点;
- 主电源极性;
- 飞控和外设方向;
- 螺钉长度与底部净空;
- 初步目视检查记录。
未检查的连接不能靠封装变成“已完成”。所有覆盖物都应在内部连接通过后再安装。
绝缘对象
重点检查:
- 主电源正负焊盘;
- 输入电容裸露引线;
- 连接器焊杯和线束拼接点;
- 飞控、电调与碳纤维之间;
- 金属螺钉、隔离柱与PCB之间;
- 导线穿过孔洞或靠近板边的位置;
- 电池插头未插合时的裸露触点;
- 无法避免的交叉线束;
- 可能在碰撞后移动的天线和外设。
绝缘材料必须满足目标电压、温度、磨损、助焊剂残留、油污和环境条件。
热缩管
热缩管的选择包括:
- 收缩前内径;
- 完全收缩后的内径;
- 收缩比;
- 壁厚;
- 工作温度;
- 阻燃和耐磨要求;
- 是否带热熔胶;
- 对被覆盖材料的兼容性。
安装时:
- 在焊接前提前套入;
- 焊点通过检查和清洁;
- 把热缩管覆盖到设计范围;
- 使用受控热源均匀收缩;
- 避免加热电池、传感器、塑料壳体和同轴线;
- 检查没有烧焦、裂开、气泡或端部翘起;
- 确认收缩后没有把导线拉向焊盘。
不能把烙铁侧面直接当作通用热缩工具,也不要在装有锂电池的机体上进行不受控热风作业。
绝缘胶带
普通胶带可能在温度、助焊剂、灰尘和时间作用下滑移或残胶。使用前确认:
- 基材和胶黏剂;
- 电气额定;
- 温度范围;
- 阻燃性;
- 与碳纤维、PCB涂层和线缆外皮的相容性;
- 长期老化和可维护性。
胶带适合的场景由材料规格决定。不要用一层不明胶带修复切破的主电源绝缘或覆盖突出尖角。
护线和防磨
导线经过碳板、金属孔或锐边时,使用:
- 倒角和去毛刺;
- 护线圈;
- 绝缘衬套;
- 编织套管;
- 耐磨热缩管;
- 规定的夹具。
保护结构应覆盖整个可能运动范围,而不是只覆盖静止照片中的接触点。
弯曲半径
导线和同轴线都存在允许弯曲半径。急折可能:
- 使铜丝疲劳;
- 让绝缘开裂;
- 改变同轴线阻抗;
- 拉坏微型射频接头;
- 把力传到PCB焊盘。
使用制造商规定值。没有规定时,不凭“还能弯”判断安全,采用平滑大半径并做应力评估。
应力释放
连接器附近
让线束在连接器附近得到支撑,同时保留插拔所需活动空间。固定点不应:
- 压住锁扣;
- 迫使插头倾斜;
- 使导线在壳体出口急折;
- 让插拔力直接传到PCB连接器;
- 阻止用壳体而不是拉线拔插。
焊盘附近
焊盘后的第一固定点要阻止线束重量和碰撞力作用于焊点,但不能离焊点过近到形成新的刚性折点。
主电源插头需要让机架或专用固定件承担插拔和甩动载荷。不能把两根粗线焊到PCB后就认为已固定。
机臂上的电机线
固定点应:
- 避开桨盘;
- 避免扎带头朝向螺旋桨;
- 不把导线压在机臂锐边;
- 为机臂根部和电机附近保留受控余量;
- 允许更换电机或机臂;
- 不挤压到绝缘变形。
扎带
扎带的风险包括过紧、锐边、老化和压缩线束。
正确使用:
- 选择适合温度、紫外线和尺寸的材料;
- 让锁头位置不会碰桨或磨线;
- 剪平尾端,不留下锋利尖角;
- 只收紧到线束不滑移,不把软线或同轴压扁;
- 关键位置使用能分散压力的固定方式;
- 维护时剪扎带不伤到内部导线。
扎带不能直接压在接收机天线的有效辐射段上,除非天线厂商允许。
胶粘剂和灌封
胶粘前确认:
- 被粘材料;
- 工作温度和振动;
- 固化收缩;
- 是否导电、吸湿或腐蚀;
- 是否会释放污染镜头和连接器的蒸气;
- 与泡棉、塑料、PCB涂层和线缆的相容性;
- 固化时间;
- 后续拆卸和返工方法。
热熔胶
热熔胶可用于某些低风险固定,但其软化温度、粘接强度、质量和老化必须满足环境。它不能:
- 修复不良焊点;
- 替代连接器锁扣;
- 盖住需要散热的器件;
- 堵住气压计;
- 承担主电源插拔力;
- 覆盖尚未检查的连接。
硅胶和其他弹性胶
使用电子级、固化副产物与电子组件相容的材料。普通建筑密封胶可能释放对金属和电子组件不利的物质。
三防漆和灌封
三防涂覆或灌封会影响:
- 气压计、麦克风和透气结构;
- 连接器、按钮和存储卡;
- 散热;
- 射频;
- 返工;
- 质量和重心;
- 检查可见性。
没有掩膜、材料、工艺和验证计划时,不把全板涂胶当作通用防水方案。
电池固定
电池通常需要:
- 至少一个符合任务载荷的主固定结构;
- 防滑接触面;
- 绑带扣不直接压电池软包;
- 不被尖锐螺钉、板边或连接器挤压;
- 主线有余量但不会摆入桨盘;
- 插头断开后触点能防短路;
- 碰撞时电池不会撞向飞控和图传。
电池固定应在目标尺寸、质量和重心极限位置检查。只用空壳或明显更轻的样件不能证明保持能力。
顶板合拢
合拢前用灯光从各方向检查:
- 没有工具、螺钉、锡珠和线头遗留;
- 连接器全部插到底并锁定;
- 排线没有夹在板件之间;
- 顶板不会压住电容、电感和天线接头;
- USB、存储卡和按钮仍按维护计划可达;
- 所有导线在顶板下有受控位置;
- 机头、飞控和导航模块方向标识可追溯;
- 紧固件已按顺序和扭矩处理;
- 没有安装螺旋桨。
先放上顶板观察,不用螺钉强行压合。需要靠顶板压缩线束才能装上的布局应重新整理。
封装后的运动检查
轻柔摇动和翻转断电机体:
- 不应听到游离物撞击;
- 板卡、天线和电池固定件不移动;
- 线束不摩擦;
- 主插头不甩动撞击机架;
- 接头和锁扣不受侧向载荷;
- 所有线束保持在桨盘外。
发现声音时重新打开检查,不通过灌胶消除声音。
封装后的断电复测
最终固定和顶板可能压线、转动连接器或让金属件接触PCB。封装后至少重新执行:
- 主连接器极性;
VBAT+到VBAT-的阻值时间趋势;- 各正电源轨到地;
VBAT+、VBAT-和各电源轨到导电机架;- 被移动或压紧线束的点对点与禁止连接矩阵;
- 所有连接器锁扣和端子保持;
- 顶板轻压和机体翻转时的间歇连接观察。
任何结果与封装前基线不同,都应重新打开检查。只有复测通过,才进入首次限流通电。
放行条件
- 所有被覆盖连接已先检查和拍照;
- 电源焊盘、电容引线和碳板之间绝缘明确;
- 穿孔、锐边和运动接触位置有防磨;
- 导线和同轴线满足弯曲要求;
- 焊点和连接器不承担线束重量与插拔力;
- 扎带未压伤线束或天线;
- 胶粘剂和涂覆材料有兼容性依据;
- 气压计、散热面、按钮和连接器未被误封;
- 电池固定和插头位置通过静态检查;
- 顶板合拢后无夹线、挤压和游离物。
- 封装后的关键断电复测与封装前基线一致。
检查理解
- 绝缘、固定和应力释放分别解决什么问题?
- 为什么热缩前要先保存焊点照片?
- 扎带过紧会给细线和同轴线带来什么风险?
- 热熔胶为什么不能修复不良焊点?
- 三防漆为什么可能损坏气压计功能?
- 顶板需要强行压下时为什么应重新布线?