焊接、检查与返工
可靠焊点来自匹配的材料、受控热输入、清洁表面、充分润湿和机械应力管理。焊锡的作用是形成电气与冶金连接,不是堆成一个包裹导线的“胶团”。
开始前必须知道
针对每种连接,先确认:
- PCB和焊盘是否允许手工焊接;
- 导线材料、线规和绝缘耐温;
- 焊盘尺寸与允许导线范围;
- 焊料合金和助焊剂体系;
- 助焊剂是否需要清洗;
- 允许的清洁剂;
- 对静电敏感和对热敏感的器件;
- 是否存在厂商规定的温度、接触时间或返工限制;
- 项目是否要求特定装联标准和人员资质。
本篇不提供一个适合所有焊点的固定烙铁温度。焊料合金、焊头尺寸、铜箔面积、板层、预热条件和元件耐温都会改变所需过程。
如何取得起始工艺窗口
- 从焊料和助焊剂技术数据表取得推荐温度范围和清洁要求;
- 从PCB或部件手册取得允许的手焊、返工、预热和邻近器件限制;
- 选择能同时接触导体与焊盘、又不碰相邻元件的最大合适焊头;
- 先在同表面处理、相近铜面积和相同线规的练习件上,从材料推荐范围内的较低设定开始;
- 记录从接触到连续润湿所需时间、焊台实际恢复、绝缘退缩和焊盘状态;
- 若必须长时间接触,先增加焊头热容量、改善接触或采用获准预热,不直接无限提高设定;
- 选择能够在板卡允许时间内稳定形成合格连接的组合,并冻结焊头、设定、材料和最大接触时间。
焊料或板卡资料没有任何过程边界,且无法制作代表性样件时,不在正式板上试错。
先在练习件上建立工艺
第一次焊主电源焊盘前,使用废板、练习板或同等热容量样件完成:
- 清洁并给焊头上锡;
- 在小信号焊盘上焊接目标线规;
- 在大面积电源焊盘上焊接目标主线;
- 记录焊台设定、焊头、焊料、助焊剂和接触时间;
- 放大检查润湿、焊料量和绝缘退缩;
- 冷却和清洁后放大检查;
- 对练习件而非正式板执行项目定义的拉脱、弯折或剖切检查;
- 记录破坏位置、润湿范围、绝缘状态和重复样件一致性。
练习件不能证明真实PCB一定承受相同热输入,但能提前暴露焊头过小、焊台热恢复不足、助焊剂不匹配和操作不稳定。正式焊点不通过随意拉扯来证明可靠性。
焊头与热容量
选择能够同时接触焊盘和导线、又不会碰到相邻元件的焊头。较大焊盘和较粗导线通常需要更大的接触面积和足够热容量。
常见错误是使用过细焊头处理主电源焊盘。焊头不断降温后,操作者只能长时间加热或提高设定温度,反而增加:
- 焊盘翘起;
- 绝缘熔化和退缩;
- 邻近元件受热;
- 助焊剂过早耗尽;
- 焊料氧化和润湿不良。
目标是用合适工具在受控时间内让连接表面达到工艺温度,而不是让整个区域长时间受热。
材料管理
焊料
记录焊料:
- 合金成分;
- 直径;
- 助焊剂芯类型和含量;
- 批次或来源;
- 适用温度范围。
含铅焊料和无铅焊料不能在没有明确工艺时混用。含铅材料还涉及接触、清洁和废弃物管理。遵循材料安全数据表和所在地要求,工作后洗手,不在装联工位饮食。
助焊剂
助焊剂帮助去除表面氧化并改善润湿,但“免清洗”不表示残留在任何高阻、射频、传感器或潮湿环境中都没有影响。
核对:
- 与焊料和PCB表面处理兼容;
- 活性是否适合;
- 是否允许额外添加;
- 清洁要求和清洁剂;
- 残留是否会影响涂覆、粘接或绝缘。
不要使用来源不明、已污染或超过储存条件的助焊剂。
焊接前准备
- 拆除电池、USB和所有其他电源;
- 确认输入电容已经安全放电;
- 移除或遮蔽附近可能被锡珠、线头和热量损伤的部件;
- 把热缩管提前套入导线;
- 按预装记录裁线,保留弯曲与维修余量;
- 使用匹配剥线工具剥除绝缘;
- 检查没有切伤、拉断或过度扭曲铜丝;
- 清洁待焊表面;
- 固定PCB和导线,使连接冷却前不会移动;
- 打开并确认局部排风有效。
剥线长度应使裸铜完全落在焊盘内。裸铜伸出焊盘会增加短路风险;绝缘压在焊料下面会妨碍润湿。
上锡
焊头上锡
焊头表面应保持可润湿状态。氧化发黑且不能挂锡的焊头不能靠施加机械压力使用。
每次焊接前后:
- 用适合焊头镀层的清洁方式清除残留;
- 立即覆盖一层新焊料;
- 不用锉刀或砂纸破坏焊头镀层,除非焊头厂商明确允许。
焊盘与导线预上锡
对于允许预上锡的焊盘连接:
- 焊盘上只保留完成润湿所需的焊料;
- 绞合导线保持股线整齐;
- 焊料不应沿导线芯吸到计划弯曲区;
- 预上锡后的导线仍能平整放到焊盘。
压接用绞合导线不得预上锡,除非端子制造商明确规定允许。焊料会改变股线压缩和柔性,不能用来补救错误压接。
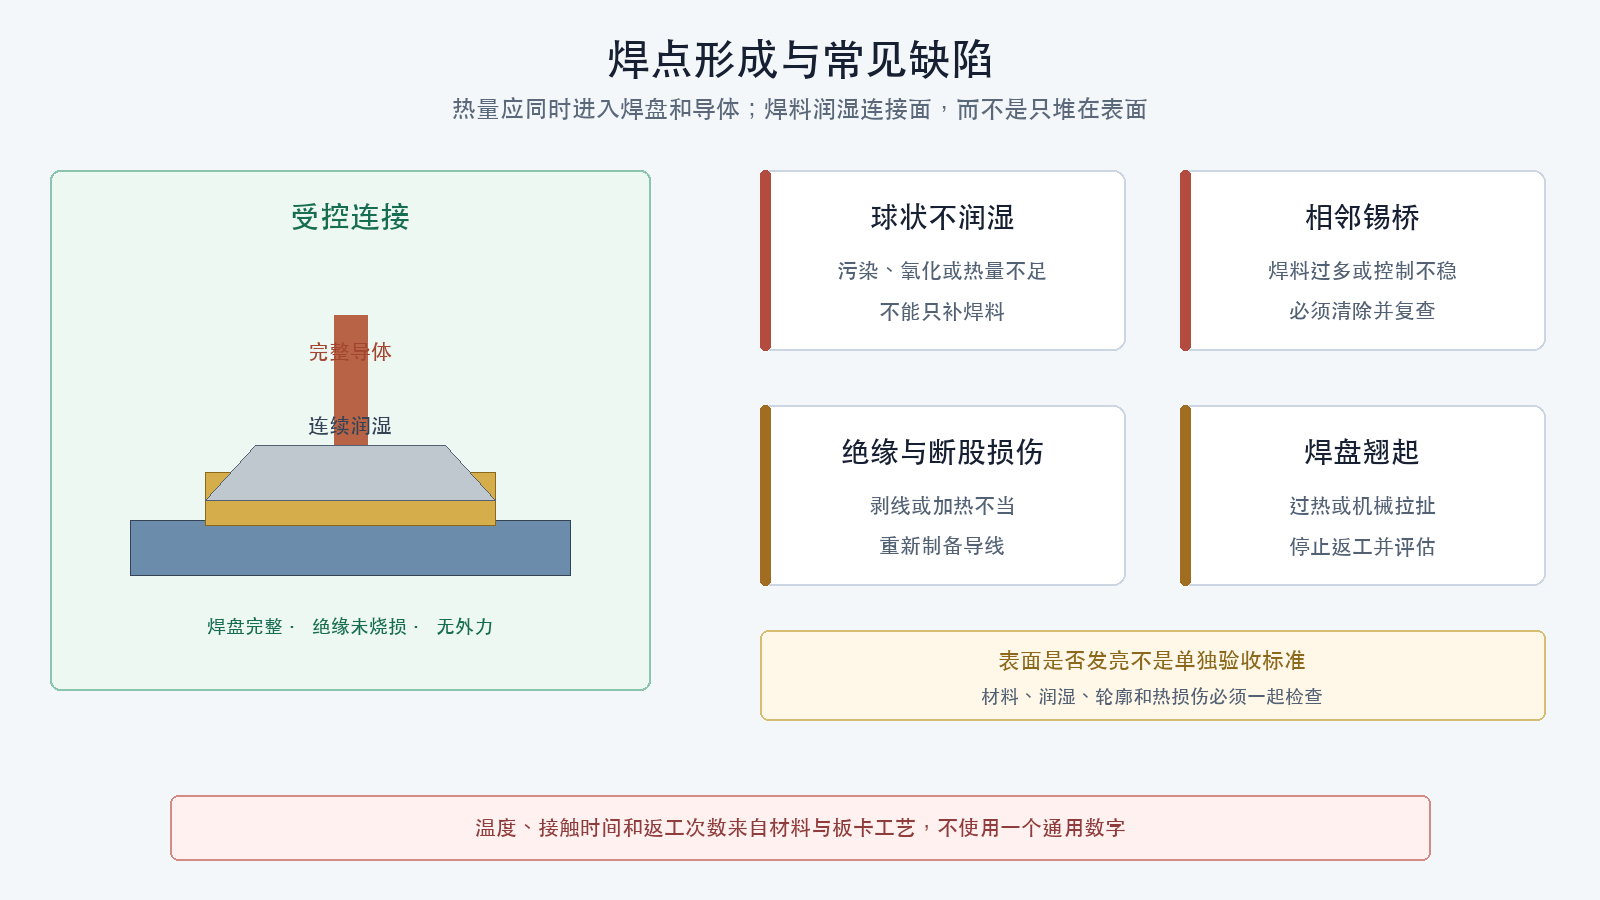
形成焊点
以导线焊到PCB焊盘为例:
- 给焊盘和导线表面施加适量兼容助焊剂;
- 让导线处于最终方向并保持机械稳定;
- 焊头同时接触焊盘和导体;
- 让热量传入连接面,再让焊料润湿连接面;
- 焊料达到足够覆盖后先停止送锡;
- 移开焊头;
- 在完全凝固前保持连接不动;
- 自然冷却,不用吹气或液体强制冷却;
- 按助焊剂要求清洁;
- 放大检查并拍照。
不要把焊料只熔在焊头上再滴到冷焊盘。焊料熔化不代表焊盘和导体已经达到可润湿状态。
从小信号到主电源
推荐先完成不妨碍后续操作的小信号线,再完成需要较大热输入的主线;但实际顺序应由空间、热影响和返工可达性决定。
每完成一条线:
- 对照连接表确认起点和终点;
- 检查线色标签而不是依赖线色;
- 检查相邻焊盘无锡桥;
- 检查裸铜没有伸出;
- 确认导线离开焊点后的弯曲方向;
- 更新装配记录。
不要一次焊完全部线后再回忆每根线的用途。
主电源焊点
主电源焊盘连接粗线时:
- 使用能提供足够热量和接触面积的焊台及焊头;
- 让导线在焊接前具有独立支撑;
- 避免反复推拉大电流焊盘;
- 正负极一次只暴露和处理一侧;
- 已完成的一极立即绝缘,防止工具跨接;
- 电解电容按极性和耐压安装;
- 电容引线尽可能满足设计的短回路要求,同时保留机械固定;
- 主线焊完后重新确认连接器极性。
不要拿带电电池靠近裸露主线检查极性。
合格焊点看什么
不能只凭“亮不亮”判断。不同合金和冷却条件的表面外观不同。
一个可接受的焊点至少应满足:
- 焊料对焊盘和导体均有连续润湿;
- 能辨认连接轮廓,不是孤立球状焊料;
- 焊料量足够但不遮蔽相邻间隙和检查区域;
- 导线位置正确,股线完整;
- 没有裂纹、空洞暴露、尖刺、锡桥或游离锡珠;
- 绝缘没有焦化、开裂或过度退缩;
- 焊盘没有翘起、剥离或变色损伤;
- 邻近元件和塑料连接器没有受热变形;
- 清洁后的残留符合材料与项目要求;
- 焊点冷却后不承担未受控拉力。
量产、商业或受监管项目必须使用适用标准和正式验收等级,本列表不能替代IPC或项目工艺文件。
常见缺陷与处理
| 缺陷 | 可能原因 | 处理 |
|---|---|---|
| 焊料成球、不铺展 | 表面污染、氧化、热量不足或助焊剂不匹配 | 清理并重新建立工艺 |
| 相邻焊盘锡桥 | 焊料过多、焊头过大或控制不稳 | 吸除多余焊料并重新检查 |
| 导线在凝固时移动 | 固定不足 | 完全返工该连接,不只补一点锡 |
| 绝缘明显退缩或焦化 | 加热时间过长、温度或焊头不合适 | 检查导体和绝缘损伤,必要时换线 |
| 焊盘翘起 | 热应力、机械拉扯或返工过多 | 停止加热,评估PCB是否报废或需批准修复 |
| 铜丝断股或散开 | 剥线或放置不当 | 重新剥线,不把断股埋入焊料 |
| 焊料沿线芯过度爬升 | 加热过久或进锡过多 | 更换导线并改善应力释放 |
| 焦黑残留 | 助焊剂过热或污染 | 按工艺清洁并检查表面损伤 |
返工门禁
返工前先回答:
- 缺陷是否可通过一次受控返工消除?
- 焊盘、过孔、阻焊和邻近元件是否仍完整?
- 板卡或端子是否有最大返工次数或热循环限制?
- 是否有正确的吸锡、预热和固定工具?
- 返工后如何重新做电气和机械检查?
出现以下情况通常应停止自行返工并更换部件或交由具备能力的维修人员:
- 焊盘已经翘起或脱落;
- 内层连接、过孔或走线可能损伤;
- 塑料连接器明显熔化;
- 功率器件或传感器受到未知过热;
- 多次返工后仍无法润湿;
- 无法恢复设计规定的导体截面、间距或应力释放。
不要用热熔胶、涂覆剂或大团焊锡遮盖未解决的缺陷。
焊后检查表
- 每条连接与连接表一致;
- 极性和信号方向已双人或二次核对;
- 焊点充分润湿且轮廓可检查;
- 无锡桥、锡珠、线屑和裸铜外露;
- 无断股、绝缘焦化和焊盘损伤;
- 极性电容方向正确;
- 导线离开焊点后有平顺弯曲;
- 清洁符合助焊剂要求;
- 焊点照片可辨认端点和相邻间隙;
- 返工内容和原因已记录;
- 后续应力释放不会遮住未检查区域。
检查理解
- 为什么主电源焊盘不适合使用过细焊头长时间加热?
- 为什么焊料表面发亮不能单独证明焊点合格?
- 压接导线为什么通常不能先上锡?
- 焊料沿导线爬升到弯曲区会产生什么问题?
- 焊盘翘起后为什么不能继续加锡“加固”?
- “免清洗助焊剂”为什么不等于所有场景都无需评估残留?