装配基线与工位安全
开始组装前,先把“买到的实物”“设计时选定的型号”和“手中的技术资料”对齐。任何无法确认的关键项都应在焊接、剪线和涂胶之前解决,因为这些操作通常会影响退换和故障定位。
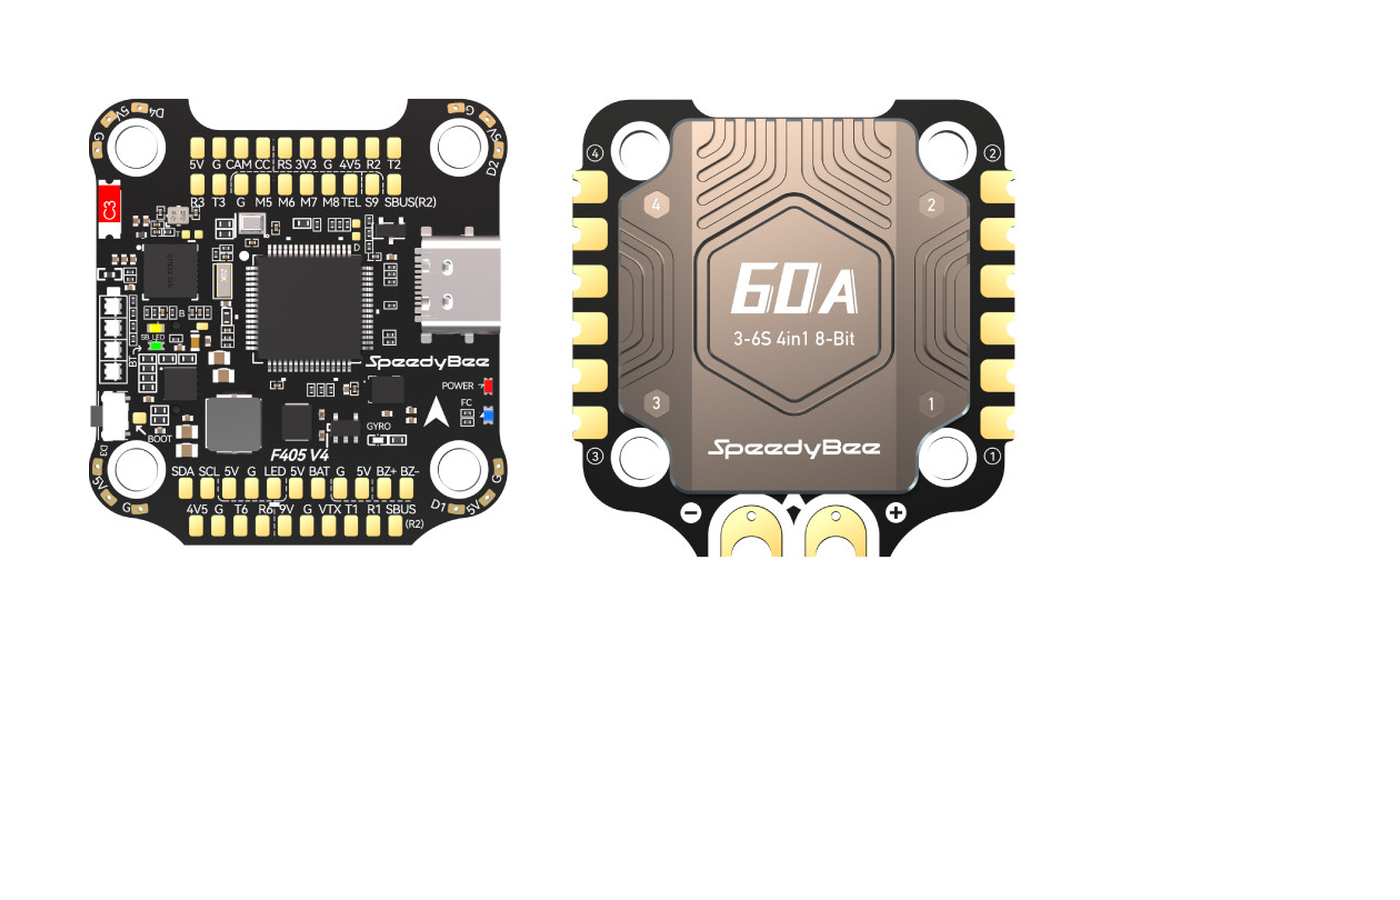
到货验收时应同时拍摄板卡正反面、接口、丝印和硬件版本。图片来源:SpeedyBee F405 V4套装,仅用于识别常见外观,不构成型号推荐。
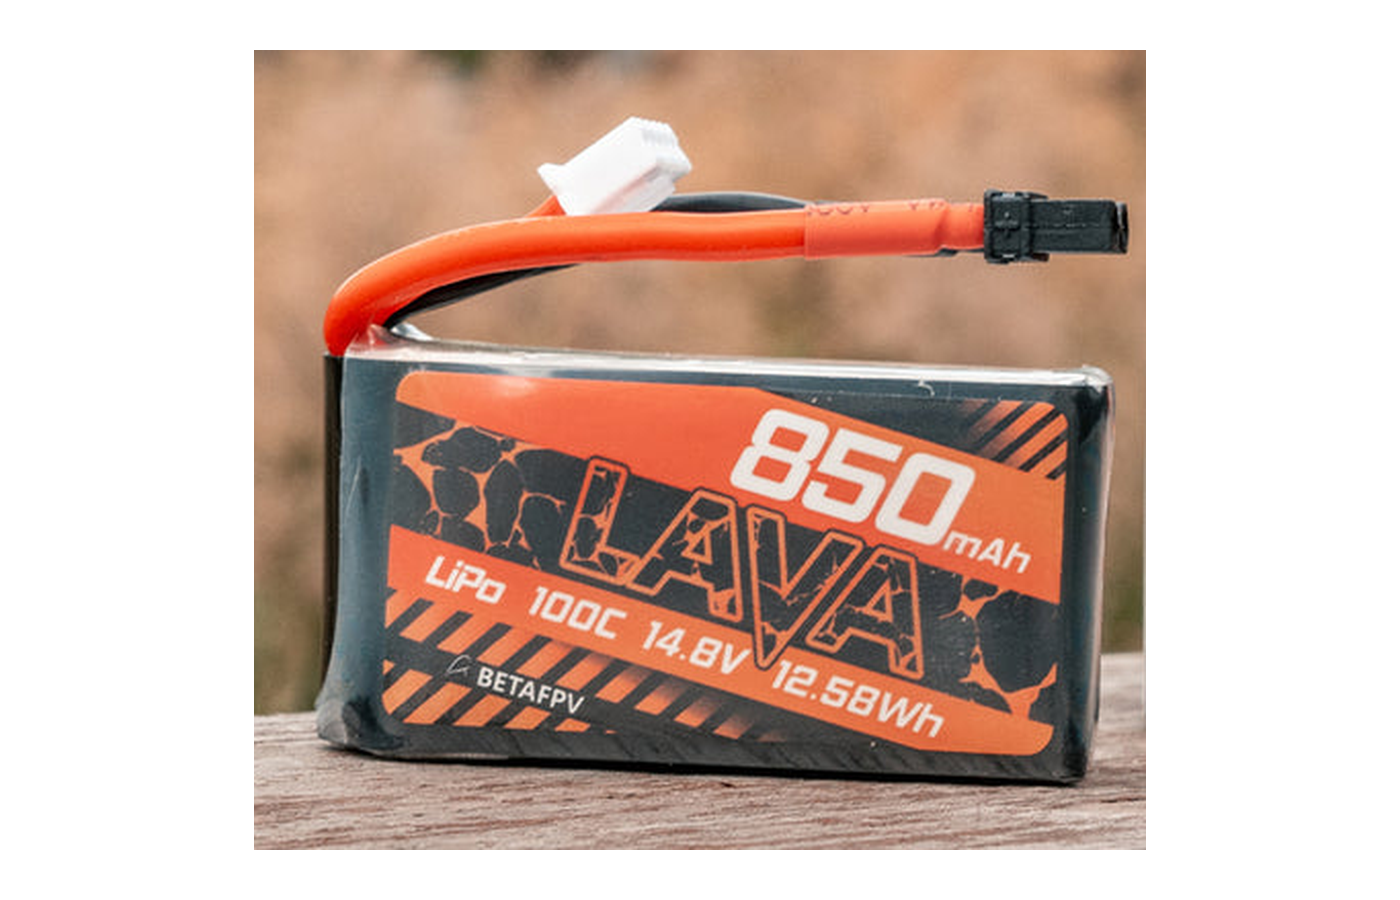
电池到货后先检查标签、插头、外皮、导线和鼓包,不先连接机体。图片来源:BETAFPV LAVA 4S电池,仅用于识别常见外观,不构成型号推荐。
输入材料
本专题默认已经具备:
- 冻结的整机物料清单(BOM,Bill of Materials);
- 每个部件的准确型号和硬件版本;
- 飞控、电调、电源模块和外设的原理图、针脚图或官方手册;
- 机架尺寸图和紧固件清单;
- 电压、电流、接口、协议和固件兼容结论;
- 装配草图或三维空间规划;
- 允许的替代件清单。
如果只拿到一张购物车截图,尚未形成装配基线,应返回整机兼容性检查与采购清单。
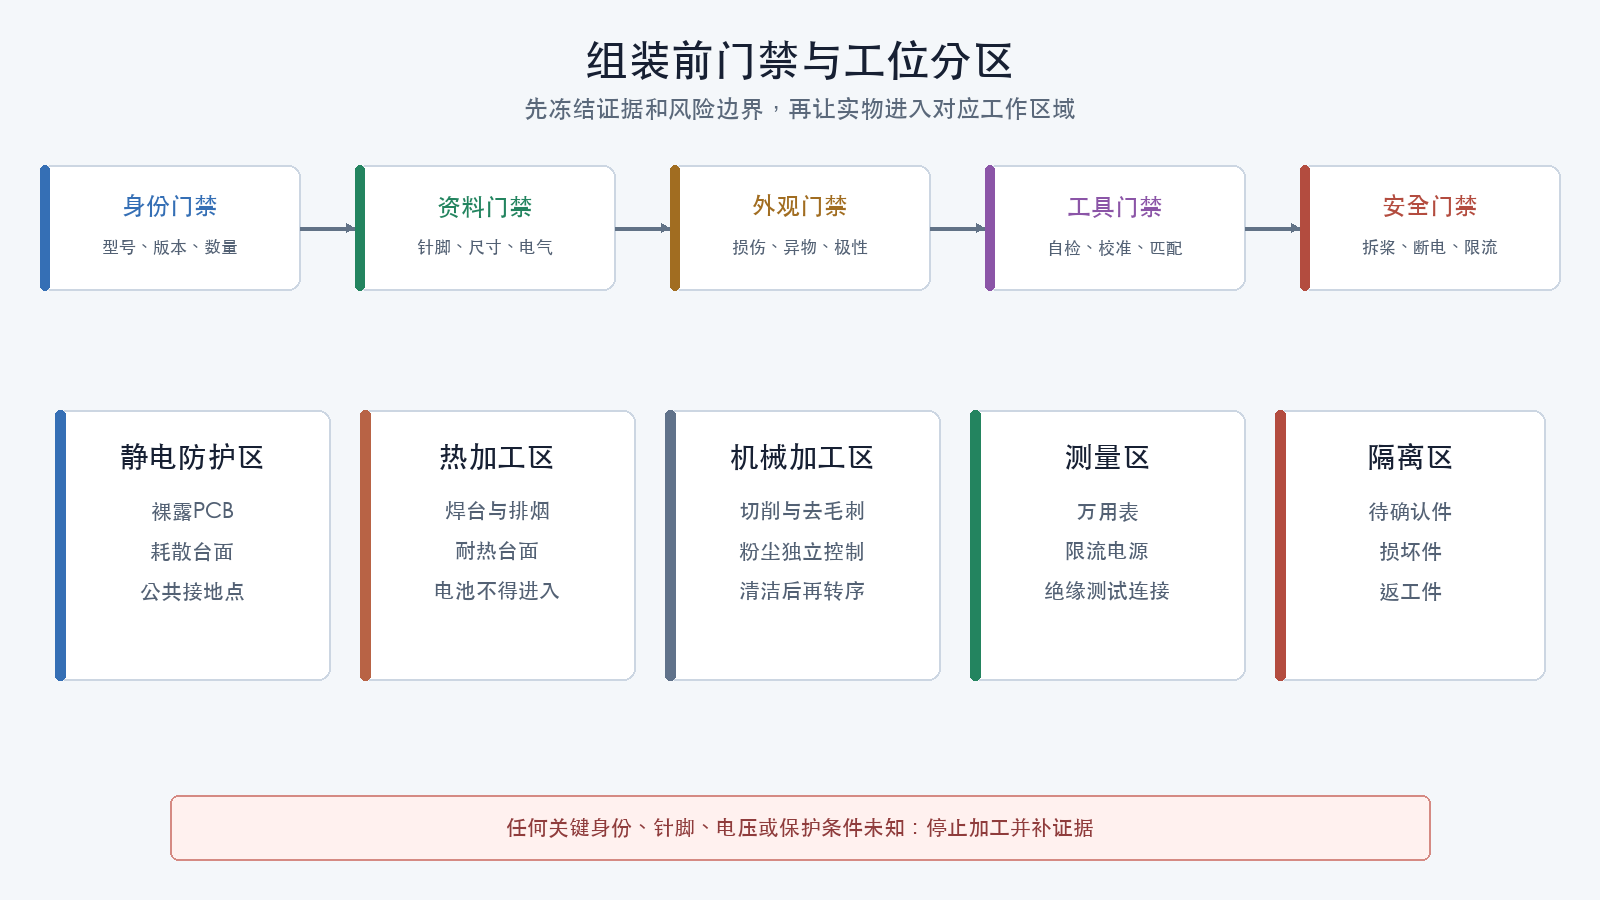
装配输入门禁
| 输入 | 最低证据 | 缺少时怎么做 |
|---|---|---|
| 部件身份 | 实物标签、PCB丝印和订单记录一致 | 停止拆包加工,向供应方确认 |
| 机械尺寸 | 官方尺寸图或实测尺寸 | 保持可退换状态,先做纸板/三维样件 |
| 紧固件 | 直径、螺距、长度、材料和使用位置 | 不试拧,取得机架与电机资料 |
| 电源输入 | 最小/最大电压、极性、持续与启动负载 | 返回硬件选型,关键项不得猜测 |
| 连接器 | 系列、端子、针脚、观察面和线规 | 不插接、不压接,取得两端原始资料 |
| 通信接口 | 协议、逻辑电平、方向和参考地 | 不连接信号线 |
| 安装要求 | 方向、减振、散热、天线和环境限制 | 查询部件手册,不能按同类产品推断 |
| 首次上电 | 预期静态电流、已知启动浪涌或参考样件 | 先规划分段测试;无安全边界时停止 |
本专题会说明如何把这些资料落实为工艺和测试,但不会从未知型号推导针脚或额定值。
到货验收
先记录身份
拆除防静电包装或剪断原厂线束前,记录:
| 项目 | 记录内容 |
|---|---|
| 部件名称 | 与BOM一致的名称 |
| 厂商与完整型号 | 不省略后缀、地区版或连接器版本 |
| 硬件版本 | PCB丝印、铭牌、标签或设备信息 |
| 序列号/批次 | 有则记录,公开资料应脱敏 |
| 数量 | 主件、备件和附件分别计数 |
| 包装状态 | 挤压、进水、封签和防静电包装 |
| 外观照片 | 正面、背面、接口、标签和异常特写 |
| 资料版本 | 手册、针脚图、原理图的标题、版本和获取日期 |
PCB颜色、散热片外形和商品简称不能代替硬件版本。相同产品名可能在不同批次更换传感器、稳压器、连接器或针脚。
不通电检查
印制电路板(PCB,Printed Circuit Board)和其他裸露电子组件应在静电防护工作区内检查:
- PCB是否翘曲、开裂、分层或有烧蚀;
- 元件是否偏移、缺失、松动或碰伤;
- 连接器外壳、锁扣和针脚是否变形;
- 焊盘是否氧化、污染或已经脱落;
- 电机轴是否弯曲,转动是否存在异常卡滞或刮擦;
- 电机绕组和引线是否被安装螺钉触及;
- 电池是否鼓包、破损、漏液或异常气味;
- 碳纤维边缘是否存在毛刺和导电粉尘;
- 螺旋桨是否有裂纹、缺口、弯曲或规格混装。
不确定的异常先拍照隔离,不通过通电来“确认它是否还能用”。
出现鼓包、破损或漏液但尚未发热的电池,应给端子绝缘并按制造商和所在地规则放入远离可燃物的耐火、非密闭隔离位置;不要继续充放电、挤压、穿刺或自行拆解。电池正在发热、冒烟、喷气或燃烧时,不要拿起或靠近处理;在确保人员安全的前提下撤离、隔离周边并联系当地应急服务。事故后的机体和电池均禁止再次通电,直到完成原因调查和处置。
建立装配前电气基线
在任何焊接、插接或安装前,对允许使用万用表检查的裸板建立基线。所有板卡必须从包装中取出但保持完全断电:
- 记录万用表型号、表笔电阻和蜂鸣阈值;
- 标记板卡实际的
VBAT、地和主要稳压轨测试点; - 分别以两种表笔极性测量
VBAT与地; - 记录刚接触、5秒和30秒时的电阻或量程状态;
- 对5伏、9伏等可接近电源轨重复测量;
- 拍摄表笔位置,避免后续把测点认错;
- 将实测值写入装配基线,不用蜂鸣声代替读数。
这些读数只用于同一板卡、同一仪表和同一测法的前后比较,不构成通用合格阈值。若裸板已经表现为稳定近零电阻、出现焦痕或与厂商资料矛盾,应隔离退换,不进入装配。
建立装配基线包
建议在项目记录中建立以下内容:
assembly-record/
├── 00-bom-and-revisions/
├── 01-incoming-photos/
├── 02-pinouts-and-schematics/
├── 03-mechanical-layout/
├── 04-wiring-table/
├── 05-inspection/
├── 06-first-power-on/
└── 07-rework-and-release/
目录名只是示例。关键是每个结论能够回到型号、资料、照片、量测值和责任人。
给机体定义不变的方向
在底板、装配图和记录中统一标记:
- 机头方向;
- 上下表面;
- 电机位置编号;
- 飞控箭头方向;
- 摄像头方向;
- 天线和导航模块方向。
物理方向和软件中的板卡旋转、机架类型及电机映射不是同一件事。本专题只记录实际安装方向,不在此处配置软件补偿。
工位分区
把工作台至少分成五个区域:
| 区域 | 放置内容 | 禁止事项 |
|---|---|---|
| 静电防护区 | 裸露飞控、接收机、传感器和PCB | 普通塑料袋、泡沫、未接地导体随意进入 |
| 热加工区 | 烙铁、热风、焊锡、助焊剂和吸锡材料 | 电池、螺旋桨、易燃清洁剂 |
| 机械加工区 | 锉刀、钻孔、碳纤维和金属切削 | 裸露电子板 |
| 测量区 | 万用表、限流电源、测试线和记录表 | 导电碎屑、杂乱裸线 |
| 隔离区 | 待确认、损坏或返工部件 | 与合格件混放 |
切削或打磨碳纤维后,清理人员、工具和台面,再把电子板带回工位。碳纤维粉尘既可导电,也不应被吸入。
静电防护
静电放电(ESD,Electrostatic Discharge)可能造成立即失效,也可能留下难以复现的潜在损伤。
最低控制思路是让人员、耗散工作面和工具处于受控的等电位环境:
- 使用合格的静电耗散工作面;
- 工作面、腕带和需要接地的设备连接到规定的公共接地点;
- 按产品说明检查腕带和接地设施;
- 裸露电子组件只在受控区域打开和传递;
- 不把普通塑料袋、泡沫、胶带卷或高静电材料放在裸板旁;
- 焊台应满足电子装联所需的接地和漏电要求;
- 离开工位的部件使用合适的静电防护包装。
不能把腕带夹到未知金属物体上。公共接地点、保护接地和腕带内的安全限流设计应符合工位设备说明。
焊接健康与火灾风险
焊接产生的风险不仅来自高温。含松香助焊剂烟雾可能导致职业性哮喘和皮肤问题。
工位应具备:
- 能把烟雾从呼吸区捕获的局部排风或等效控制;
- 烙铁支架和耐热工作面;
- 护目镜;
- 适用于材料安全数据表要求的个人防护;
- 清洁双手和处理助焊剂残留的条件;
- 可立即断电的电源开关;
- 与锂电池风险相适应的隔离和应急方案。
普通桌面风扇只是改变烟雾方向,不等于有效捕获。不要把脸放在烟羽上方,也不要通过提高烙铁温度来补偿错误的焊头、污染或功率不足。
工位应在开工前明确火警、撤离和呼叫应急服务的方法。出现烟雾、喷气、火花或明火时,先保护人员并在安全可行时切断能量源;不要为抢救部件越过带电或燃烧区域。灭火和隔离方法必须适用于现场电气及锂电池风险,并遵循当地消防要求。
工具最低集合
机械工具
- 与螺钉头准确匹配的内六角、螺丝刀和套筒;
- 能覆盖所需范围的扭矩工具,前提是厂商给出扭矩;
- 游标卡尺、直尺和螺钉长度测量工具;
- 平口剪、尖嘴钳、镊子和不损伤导体的剥线工具;
- 用于去除机架毛刺的工具和粉尘控制措施。
电气装联工具
- 温度可控且热容量合适的焊台;
- 与焊盘和导线尺寸匹配的焊头;
- 已确认兼容的焊料和助焊剂;
- 吸锡带、吸锡器及项目允许的清洁剂;
- 热缩管、编织套管、护线件和绑扎材料;
- 与端子系列、线规和绝缘外径匹配的压接工具及模具;
- 端子工艺要求的压接高度量具;
- 能按规定速度和夹持方式验证工艺样件的拉力试验装置,或经过制造商验证的成品线束;
- 放大镜或显微观察设备;
- 废锡、剪下的线头和污染擦拭物容器。
测量与通电工具
- 数字万用表(DMM,Digital Multimeter);
- 完好且有绝缘保护的表笔、细探针或连接器测试转接件;
- 可调电压、可设电流限制并显示输出状态的直流电源;
- 或经过验证、适合目标电压和预期静态负载的串联限流装置;
- 覆盖预期静态电流和启动浪涌的受控测试负载;
- 带绝缘外壳、阻值和功率经过计算的电容放电工具;
- 具有遮蔽的测试连接器和可快速断开的连接方式;
- 非接触式温度计或热像设备按需使用。
串联灯泡、自恢复保险丝和商品“防炸器”的启动特性不同,不能只看名称。必须知道其允许电压、电流限制方式、响应时间、压降和目标设备的正常启动电流。
工具自检
开始当天工作前:
- 清空台面并确认各区没有导电碎屑;
- 检查静电防护设施;
- 检查烙铁电源线、接地、焊头和支架;
- 检查抽烟设备实际有气流;
- 短接万用表表笔,记录表笔自身电阻和导通蜂鸣阈值;
- 确认红表笔位于
VΩ端口而不是电流端口; - 用已知电压源验证电压挡读数和极性显示;
- 检查限流电源的过压、电流设定、输出开关和急停方式;
- 用受控测试负载验证限流装置会限制电流,而不是直接短路电池;
- 核对压接工具、模具、定位器和端子料号。
测量设备应满足项目规定的校准要求。没有校准要求的个人项目,也至少要做功能自检并记录仪表型号。
当日开工检查
- 螺旋桨已从工位移走;
- 所有电池端子已绝缘并放在热加工区之外;
- BOM、针脚图和机械图可随时查阅;
- 装配前各电源轨阻值基线已记录;
- 部件身份和到货状态已记录;
- 静电防护和排烟有效;
- 工具与耗材匹配目标材料;
- 万用表表笔端口、挡位和自检通过;
- 限流电源或装置已用测试负载验证;
- 工作台照明足以看清细线、锡桥和极性标记;
- 异常件有独立隔离位置。
检查理解
- 为什么应在剪线和焊接前记录硬件版本?
- 普通塑料袋为什么不适合放在裸露飞控旁?
- 桌面风扇为什么不能自动等同于焊烟控制?
- 万用表红表笔留在电流端口会带来什么风险?
- 为什么“有防炸器”仍不能跳过极性和电压检查?
- 哪些操作必须在机械加工区完成后再清洁工位?
- 为什么装配前要记录同一板卡的电阻时间趋势?