线束压接与连接器装配
压接是通过受控塑性变形,让端子的导体压接区与绞合导线形成电气和机械连接。可靠压接不是“用钳子把金属片夹紧”,而是端子、导线、剥线长度、模具、压接高度和检验共同组成的工艺。
先识别完整连接系统
一个线束连接通常包含:
- 板端连接器;
- 线端壳体;
- 公端或母端接触件;
- 导线;
- 锁扣、二次锁或后壳;
- 应力释放和保护材料;
- 对应压接、插入和退针工具。
日本压着端子制造株式会社(JST,Japan Solderless Terminal)是制造商名称,不是单一插头规格。外形相近的不同系列可能具有不同间距、端子、额定电流、锁扣和工具。
开始前记录:
| 项目 | 需要确认 |
|---|---|
| 连接器系列 | 完整系列和针数 |
| 壳体料号 | 公母端、颜色或键位版本 |
| 端子料号 | 与壳体和板端匹配 |
| 导线 | 导体截面积、股数、绝缘外径和材料 |
| 剥线长度 | 端子制造商规定 |
| 压接工具 | 工具、模具、定位器和设置 |
| 检验要求 | 压接高度、外观、保持力和电气测试 |
| 观察面 | Pin 1、锁扣面和针号方向 |
只知道针距仍不足以选择端子和工具。
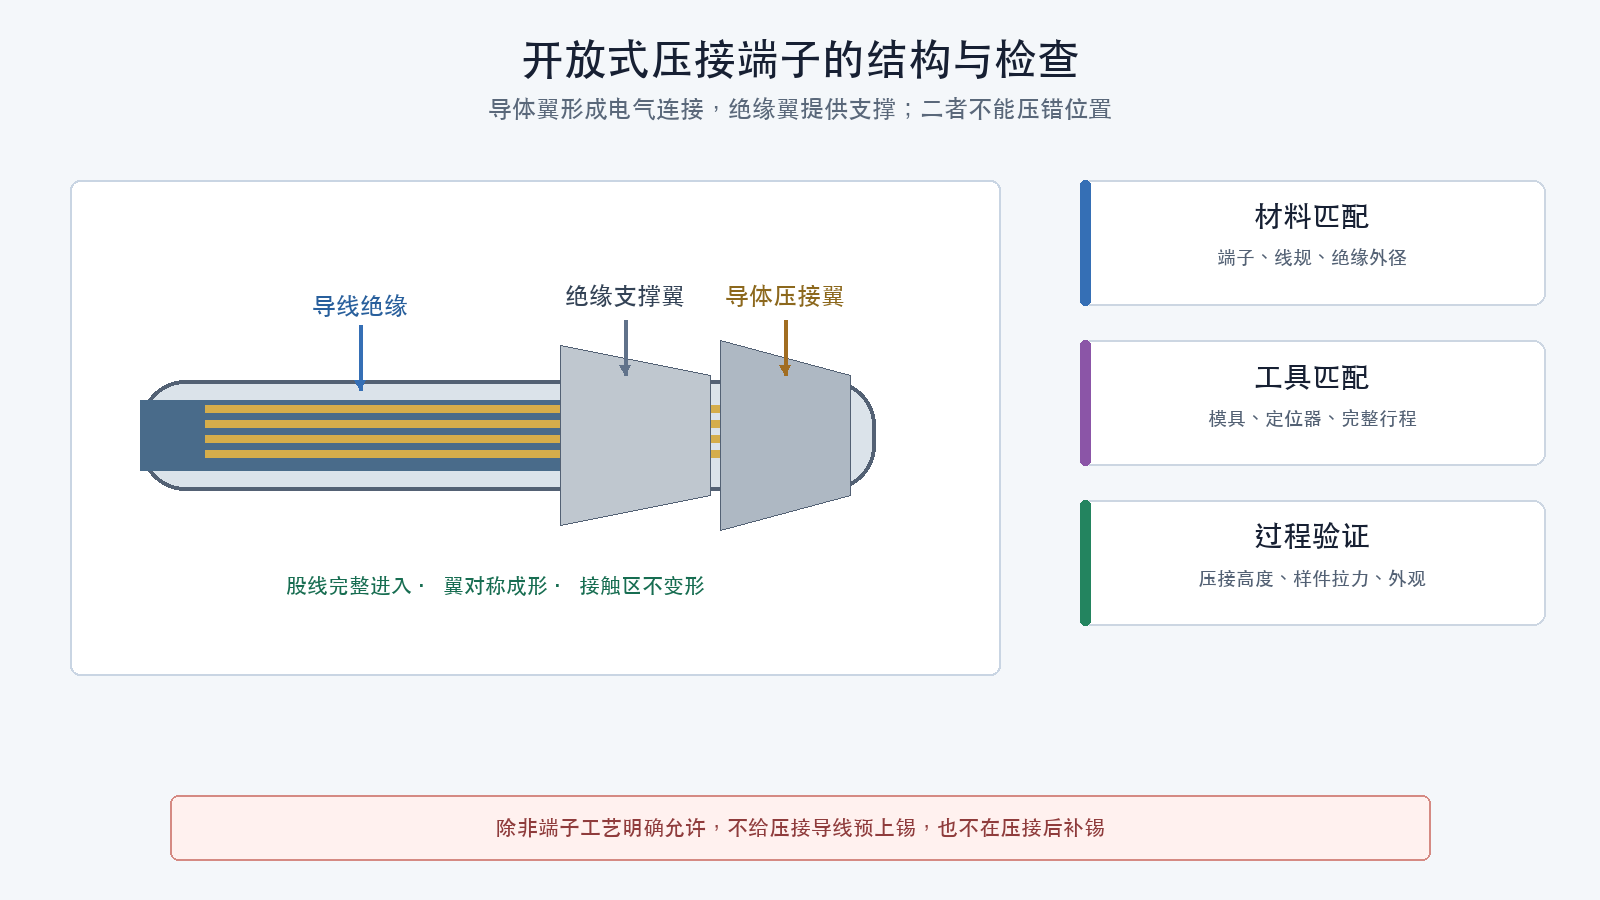
开放式压接端子的两个区域
常见开放式压接端子具有:
- 导体压接翼:包覆裸露铜丝,形成主要电气和机械连接;
- 绝缘支撑翼:包覆绝缘外皮,降低弯曲和拉力传到导体压接区的程度。
正确状态不是把两组翼都压在裸铜上,也不是让导体翼只夹住绝缘。
剥线长度过短
- 部分导体落在绝缘支撑区;
- 导体压接区填充不足;
- 电阻和拉脱风险增加。
剥线长度过长
- 裸铜伸出端子;
- 相邻针脚短路风险增加;
- 绝缘支撑翼可能压不到绝缘;
- 导线在端子出口形成无保护弯折点。
不给压接导线预上锡
对普通开放式压接端子,除非制造商工艺明确允许,不对绞合导线预上锡,也不在压接后加锡“保险”。
焊锡可能:
- 阻止股线按模具设计压实;
- 沿线芯爬升并形成刚性段;
- 在振动和弯折处产生应力集中;
- 掩盖不合格压接;
- 改变端子尺寸和入壳状态。
NASA-STD-8739.4A明确禁止对已经浸锡的绞合线实施其规定范围内的压接。普通项目虽不因此自动受该标准约束,但其失效机理同样值得采用。
剥线
- 选择与导线规格相符的剥线孔或刀具设置;
- 按端子资料设定剥线长度;
- 垂直取下绝缘,不用拉扯扭断股线;
- 在放大条件下检查铜丝;
- 不把散开的股线强行扭成过紧束;
- 发现割伤、缺股或镀层损伤时重新剥线。
剥线工具应切断绝缘而不明显压伤、刮伤或减少导体截面。
压接工具与模具
优先使用端子制造商指定的工具、模具、定位器和压接设置。通用钳只有在项目通过样件验证其结果满足端子要求时才能使用。
错误组合可能造成:
- 压接高度过高,端子松脱;
- 压接高度过低,股线被切伤或端子开裂;
- 接触区变形,无法入壳或可靠插合;
- 绝缘翼刺穿外皮;
- 端子弯曲,插入后接触位置偏移。
棘轮闭合只能证明工具完成了一个行程,不能证明端子、线规、定位和最终压接正确。
压接步骤
- 核对端子、导线和工具;
- 用同批材料制作工艺样件;
- 把端子放入正确模位和方向;
- 轻合工具,让端子保持但尚未变形;
- 将导线插到规定位置;
- 确认导体和绝缘分别位于对应压接翼;
- 完成整个工具行程;
- 取出时不扭曲接触区;
- 放大检查;
- 按工艺要求测量压接高度和做样件拉力验证。
正式线束的轻拉检查不是破坏性拉力试验。它只能发现明显未锁定或极差连接,不能替代按规定速度、夹持和限值执行的样件拉力测试。
压接外观检查
检查:
- 所有股线都进入导体压接区;
- 导体翼对称成形,没有开裂;
- 绝缘翼支撑外皮但未切穿;
- 裸铜暴露量符合端子规范;
- 端子接触区没有压扁、扭曲或污染;
- 端子前端、锁止片和止挡结构完整;
- 导线从端子轴向平直离开;
- 没有飞边、毛刺和散落股线。
具体压接高度、拉力和容许外观由端子制造商资料或项目适用标准给出,不能用本篇图片估算数值。
端子资料没有给出适用导线、剥线、工具、压接尺寸和验证要求时,不自行建立可飞行线束工艺。改用制造商预压成品线束,或由具备对应工具和工艺能力的供应方制作。样件数量、拉力值、加载速度和复验频率必须来自端子资料、适用标准或经批准的项目工艺,不能由本篇统一指定。
入壳
先定义观察面
针脚图最常见的错误不是看错数字,而是把:
- 插合面;
- 导线进入面;
- 板端顶视图;
- 板端底视图
互相混淆。
在线束表和照片中明确写出观察面,并标记Pin 1和锁扣方向。必要时先用空壳和放大照片画出镜像关系。
插入端子
- 检查端子和壳体无损伤;
- 按针号逐根插入;
- 感受或听到锁止;
- 对每根导线做轻柔回拉,确认端子不会退出;
- 安装二次锁;
- 检查端子前端处于规定位置;
- 给壳体加不遮挡锁扣的线束标识。
不得用表笔、针或不匹配金属件直接捅入接触簧片。连接器厂商通常要求使用匹配对接件或测试转接件,避免使接触部位变形。
退针与重装
退针需要对应工具和方向。强行拉线可能:
- 拉断导线;
- 掀起端子锁止片;
- 损坏壳体;
- 让端子表面产生划伤;
- 留下无法可靠锁定的连接。
退针后分别检查端子和壳体。锁止结构已经变形时,更换端子或壳体;不要依靠掰回去和胶粘维持。
成品线和转接线也要验收
预制线束不能跳过检查。核对:
- 两端完整料号;
- 线长和导线规格;
- 观察面和Pin 1;
- 每针实际连通关系;
- 是否存在交叉、并接或未连接线;
- 屏蔽层和排流线的端接位置;
- 压接和锁扣外观;
- 是否与资料版本一致。
相同针数、相同外壳或同一套装中的排线,也可能存在不同线序。
线束电气检查
所有电源断开并确认电容安全放电后:
- 先短接表笔,记录表笔电阻和蜂鸣行为;
- 使用连接器测试转接件;
- 按连接表逐针检查目标端点;
- 按禁止连接矩阵,检查该针与全部不应连接的针脚、电源轨、屏蔽和机架无意外低阻路径,而不只检查相邻针;
- 轻微弯曲线束和连接器尾部,观察读数是否跳变;
- 记录未连接针、屏蔽和公共地的设计状态;
- 不把导通蜂鸣当作载流能力证明。
在带有电子元件的完整电路中,保护二极管、电阻和电容会形成并联路径。此时应结合原理图和电阻变化判断,必要时隔离线束后再测。
应力释放
线束固定点应让:
- 插拔力作用于连接器壳体,不作用于导线;
- 振动和摆动不直接传到端子;
- 弯曲发生在允许区域;
- 连接器锁扣仍可操作;
- 线束可维修,不必剪断固定件附近的导线;
- 扎带和套管不会压伤同轴线或细导线。
应力释放不能通过把导线拉紧实现。导线应有受控余量,但不能形成会进入桨盘或摩擦锐边的松环。
线束放行表
| 线束编号 | 端子/壳体 | 导线规格 | 压接检查 | 入壳保持 | 点对点 | 全部禁止网络隔离 | 结论 |
|---|---|---|---|---|---|---|---|
| 待填 | 待填 | 待填 | 待填 | 待填 | 待填 | 待填 | 通过/不通过 |
检查理解
- 为什么“JST插头”不足以确定端子和工具?
- 导体压接翼和绝缘支撑翼分别承担什么作用?
- 为什么棘轮压接钳完全闭合仍不能证明压接合格?
- 插合面和导线进入面的针号为什么可能呈镜像?
- 为什么正式线束的轻拉检查不能替代样件拉力试验?
- 预制排线为什么仍要逐针检查?